
量測治具量測不準?從定位與夾持找出原因
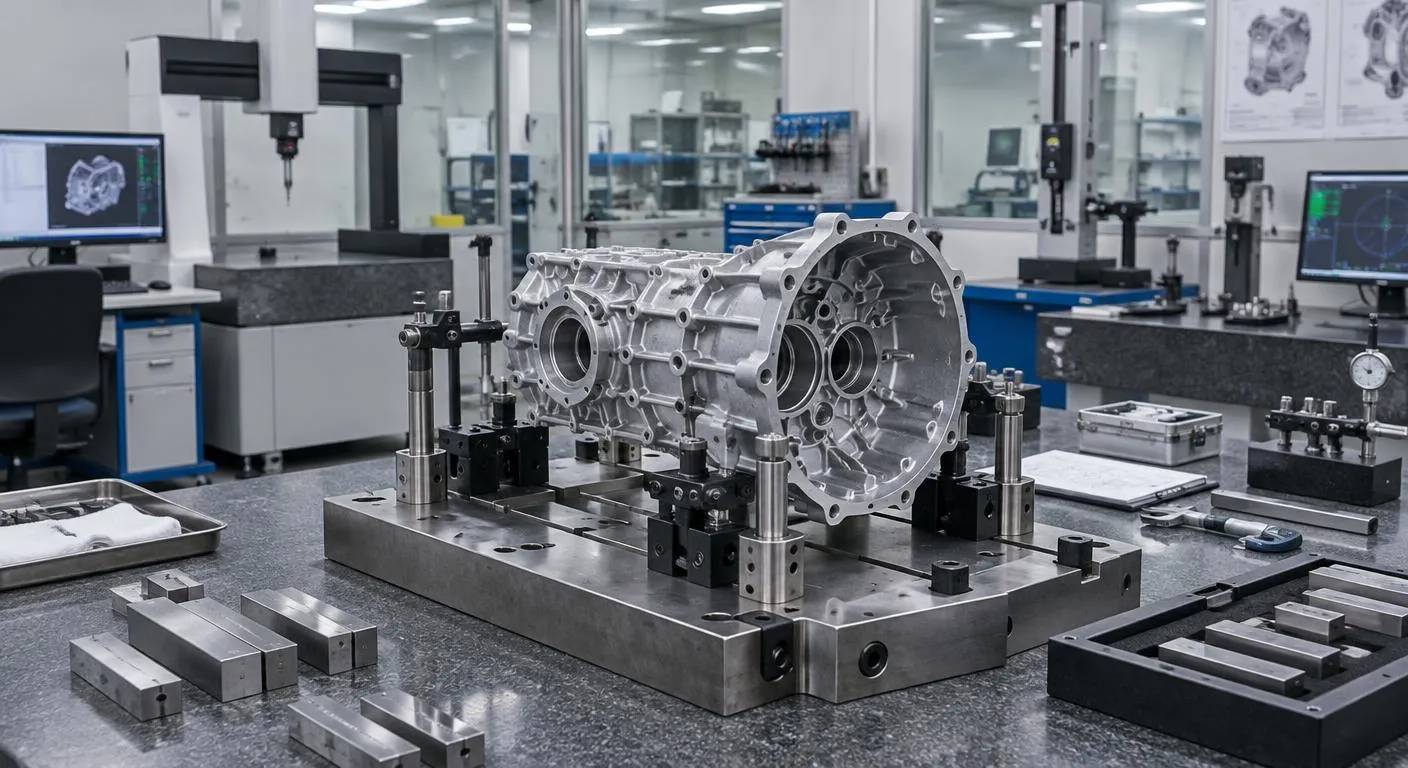
量測治具量出來的數值忽大忽小,多半出在定位基準磨耗、夾持力讓工件變形,或量測點和圖面基準不一致,量表本身故障反而少見。用同一件標準件反覆上下治具看重複性,再比對三次元量測結果,就能判斷問題在治具、工件還是操作,接著才決定要修、要重工還是換一種治具架構。
量測治具數值不穩的常見成因與判斷
定位銷與定位面是最常磨耗的部位,鑄鍛件上下治具時的毛邊會刮傷銷孔,間隙變大後工件每次落位都不同,數值自然飄移。夾持點若選在薄壁或懸空處,夾緊時工件彈性變形,鬆開後又回彈,看起來像加工不良。同一件工件重複裝夾多次,重複性差而三次元量測穩定時,問題多半在量測治具本身。
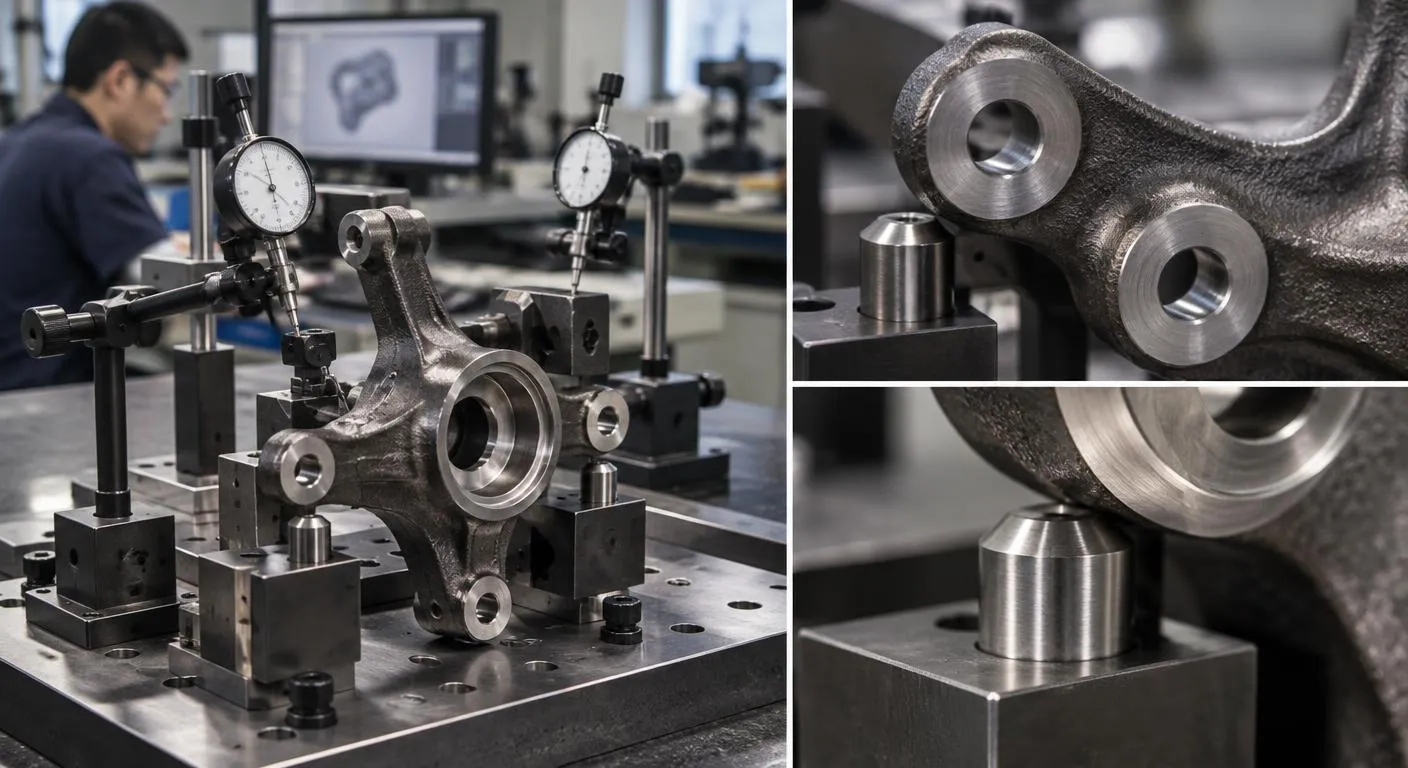
轉向節這類汽車底盤零件形狀不規則,軸頸、煞車卡鉗安裝孔與球頭錐孔分布在不同平面,治具若只以單一平面作基準,量到的孔位關係會和圖面的基準架構不一致。這時數值每次都穩定,卻穩定地偏離,屬於設計基準問題而非磨耗,修正定位順序會比更換零件有效。
新治具到廠先做GR&R
治具到廠時,用實際量產件在現場做重複性與再現性分析,結果不理想就暫不放行,否則日後的判定爭議很難釐清是治具還是製程造成。
定位點避開分模線
轉向節多為鍛造或鑄造件,分模線殘留的毛邊若落在定位點上,工件會被墊高而讓孔位偏移,設計時定位點要避開分模線,或上治具前去除毛邊。
每班用標準件點檢
保留一件經三次元量測驗證過的標準件,每班開工前上治具量一次,數值偏離就停用檢查,比等到客訴才發現磨耗更省成本。
變速機殼檢具的檢核與重工流程
變速機殼體積大、孔系多,又常是鋁合金壓鑄件,處理量測問題時可先停用治具,用塊規或標準件逐一檢核定位銷直徑、定位面平面度與夾具行程,把磨耗量記錄下來。磨耗輕微只需更換定位銷或襯套,定位面變形就得重工研磨並重新校正。鋁件受溫度影響明顯,校正與量測要在相同室溫條件下進行,數據才能互相比較。
航空航太治具的處理風險更高,零件常見鈦合金或高強度鋁合金,單價高且常有追溯要求,治具任何修改都可能需要品保人員重新驗收並保留紀錄。芊達精密官網列出航太治具零點定位系統與模組化航太治具,這類設計讓定位模組在同一基座上更換,換線時不必整套重新架設,實際重複定位精度可向業者詢問檢驗方式。
航太零件加工與汽車零件的檢具怎麼選
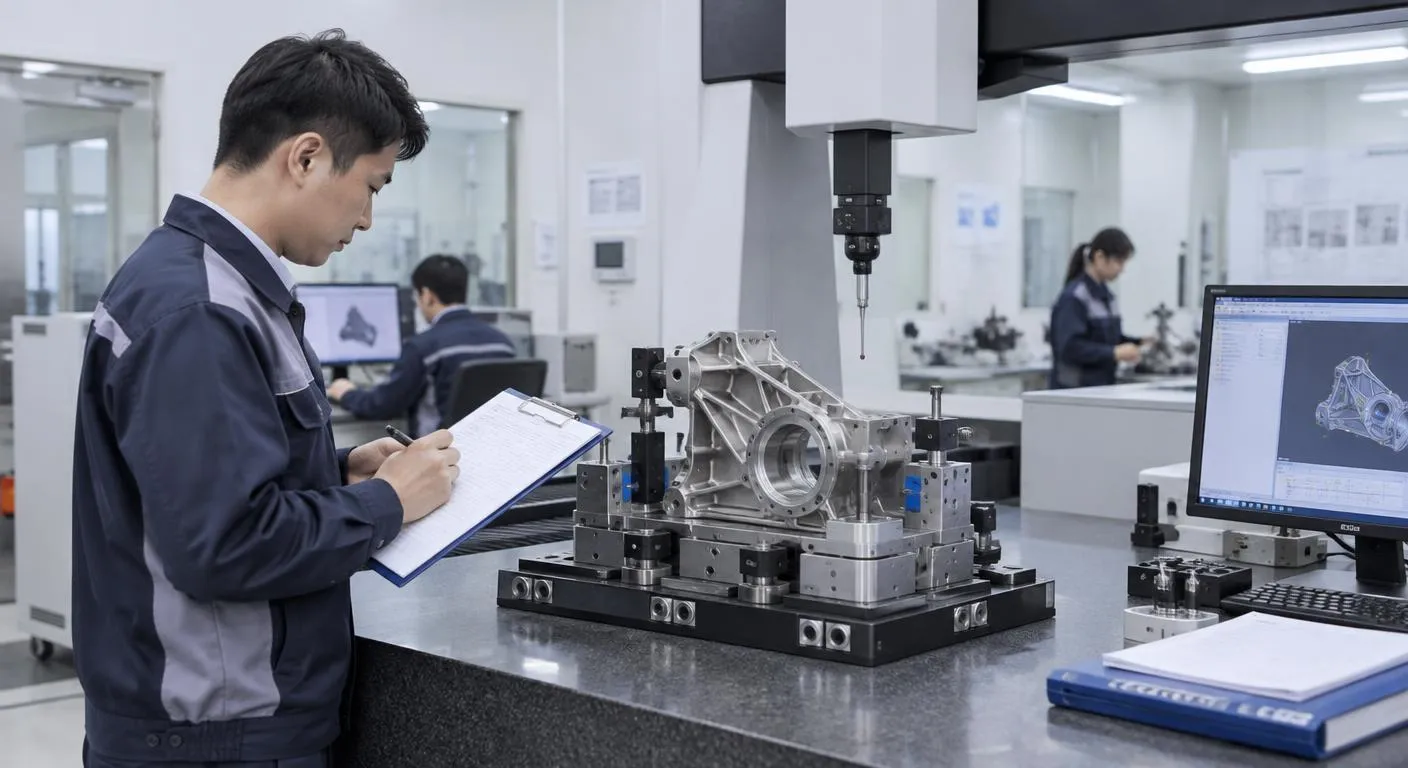
汽車底盤零件的快檢治具講求節拍,常用通止規或指示表快速判定合格,適合產線大量全檢;航太零件加工批量小、公差嚴,量測治具多搭配三次元量測,重點是定位可重現與資料可追溯。如果是大量生產且只需判定合格,選快檢治具較划算;品項多、每批數量少時,選模組化治具共用基座,長期維護較好控制。芊達精密產品頁同時列有汽車底盤零件快檢治具與航太快檢治具,可依零件類型取捨。
比較面向
關於量測治具的常見問題
Q1: 檢具用久了量測值跑掉是什麼原因?
主要是定位銷與定位面磨耗、夾持彈簧疲乏,以及工件毛邊卡在定位點造成墊高。這些變化是漸進的,平時用標準件點檢,觀察數值是否逐步往同一方向偏,就能在超差前安排維修。
Q2: 航空航太治具和一般汽車治具差在哪?
主要差在公差要求、材料與文件管理。航空航太治具常對應鈦合金或高強度鋁合金零件,定位精度要求較高,改動也多需留存文件;汽車治具則較重視量產節拍與耐用度。
Q3: 治具校正多久做一次比較合適?
校正週期依使用頻率、工件材質與公差等級決定。量產線每天高頻使用的治具,週期通常比少量使用的短,可依點檢數據的偏移趨勢訂出週期,並寫進品質文件中執行。