
加工件尺寸一直飄?什麼時候該改用客製夾具
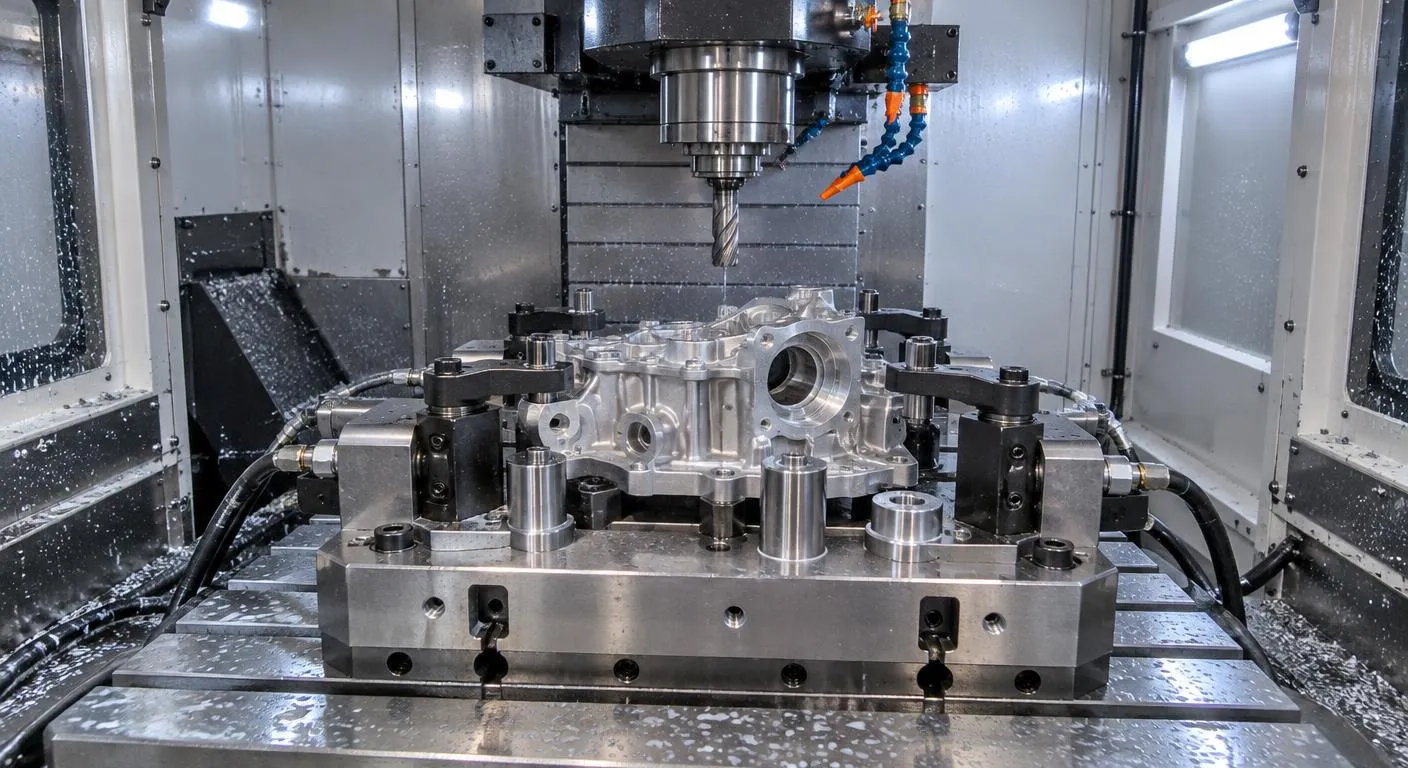
加工件尺寸飄移、換面後孔位跑掉,如果原因出在定位基準不穩或夾持點離切削區太遠,改用客製夾具通常比調整刀具參數更有效;若問題來自刀具磨耗或機台熱變位,換夾持方式也救不了。判斷的關鍵在於誤差是否跟著裝夾動作出現,例如同一批工件只有重新裝夾後才變差。下面依成因、處理流程與選項比較,帶你評估要不要投入開發。
加工誤差從哪來?判斷是否需要客製夾具
要分辨問題是否出在裝夾,可以看誤差的規律。若同一顆工件不卸下、連續量測都穩定,但每次重新裝夾後尺寸就偏移幾條,代表定位重現性不足,常見成因是虎鉗鉗口磨損、工件以毛胚面靠邊,或靠山與工件只有線接觸。相反地,若誤差隨加工時間慢慢累積,較可能是主軸熱變位或刀具磨耗,這時改夾持方式並不會改善。
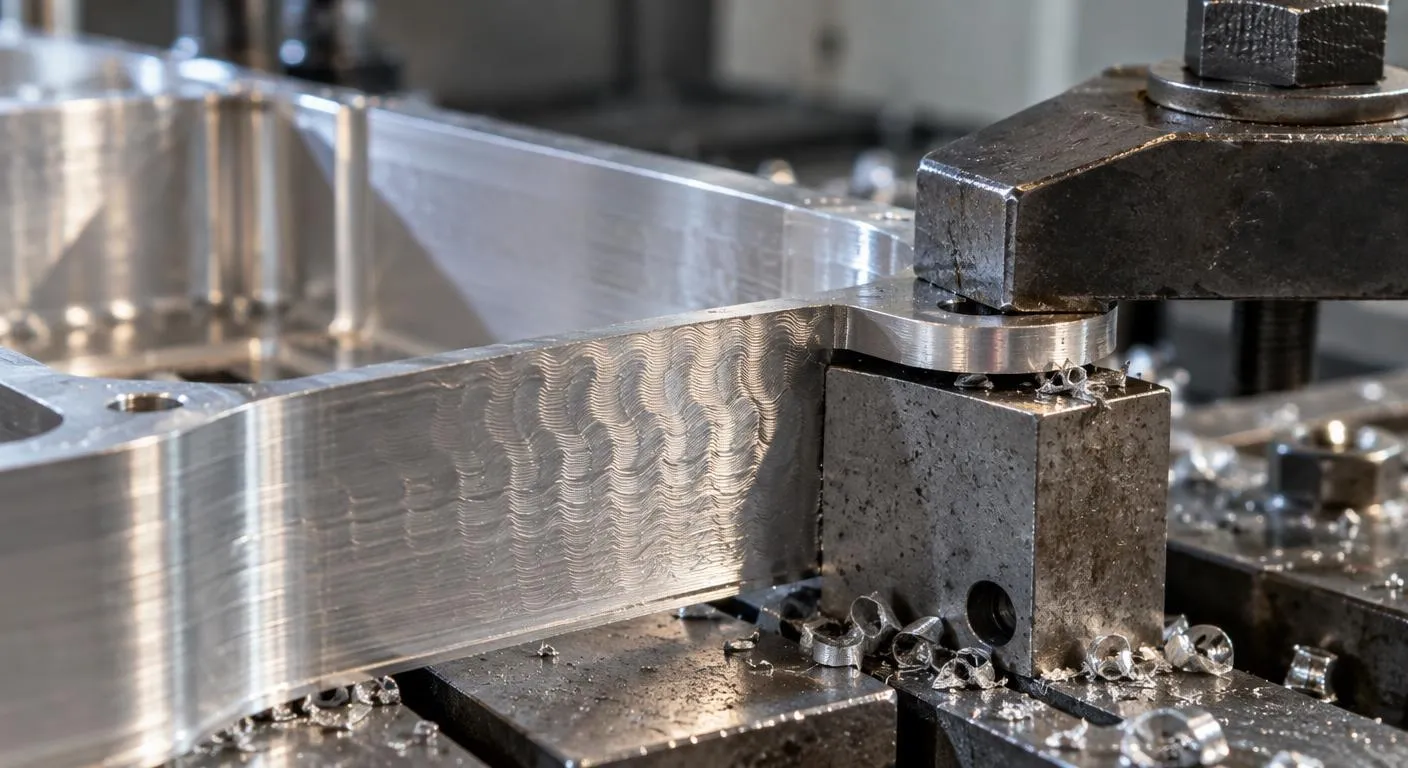
第二種常見狀況是薄壁或長懸伸件在切削時振刀、加工後回彈變形。夾治具的夾持點如果離切削區太遠,或夾持力集中在單點,工件會在刀具負荷下微幅移動,鬆開後又彈回,於是量測時平面度與孔位都對不上。觀察方式是看刀痕是否出現規律波紋,以及鬆夾前後的尺寸差異;差異明顯時,就屬於夾持設計的問題。
附上不良件數據
開發前把現有不良件的量測數據交給業者,比只描述現象更容易找出誤差來源,雙方驗收時也有同一套比對基準。
預留防呆設計
工件正反面外觀相近時,夾治具要有防呆銷或不對稱定位,否則作業員放反也能夾緊,往往整批加工完才發現報廢。
夾持壓力要穩定
油壓或氣壓夾持的壓力若隨廠內供氣波動,夾持力會跟著改變,量產前要評估是否加裝調壓閥與壓力檢知。
改善夾具定位的處理流程與風險
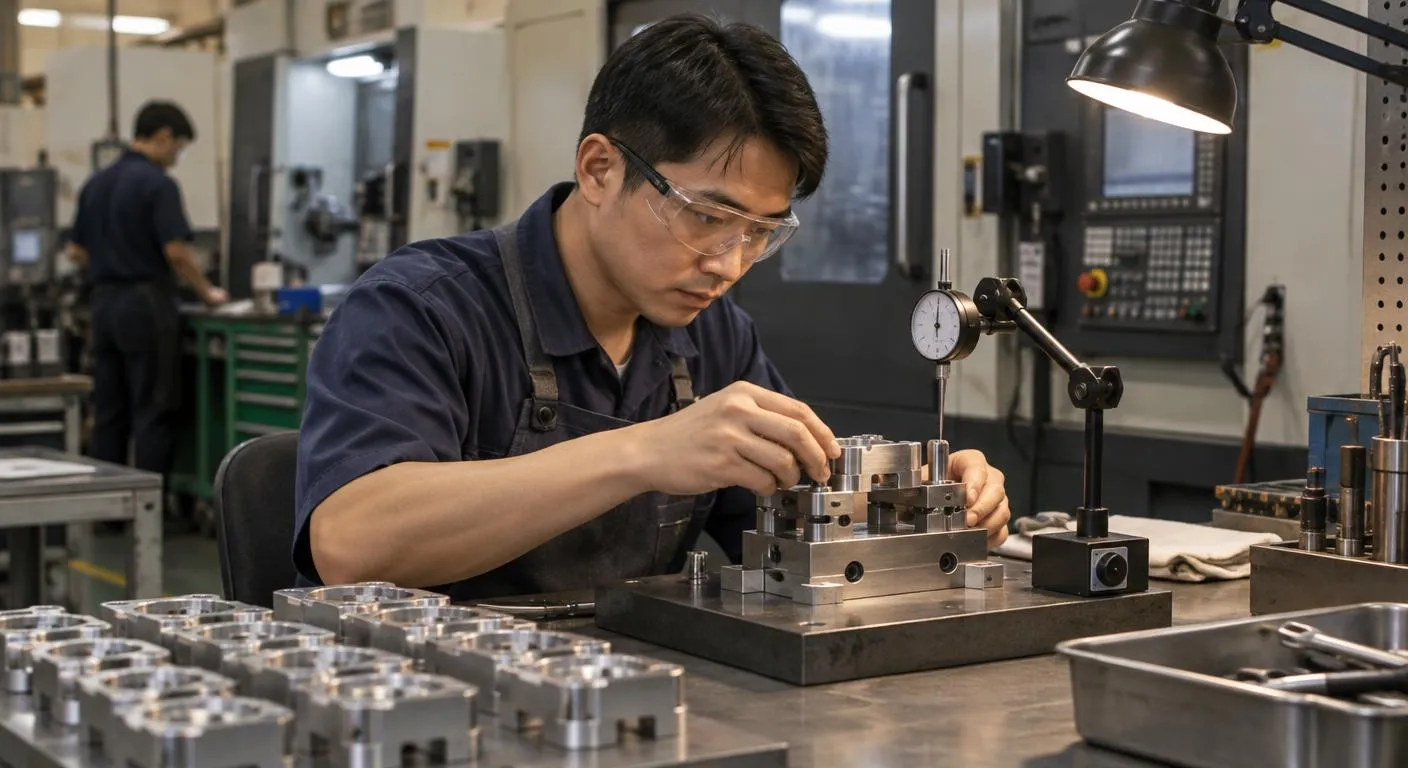
處理時先把工件圖面上的基準面與關鍵公差標出來,讓定位設計對應同一組基準,避免加工基準與量測基準不一致。接著決定以一面兩銷或三點支撐定位,並把夾持點盡量靠近切削區、讓夾持力方向朝向支撐點。夾具做好後別直接量產,由操作員以試切件做重複裝夾測試,確認每次放入的尺寸差異落在公差內,再進入驗收。
風險多半出現在CNC精密加工的批量階段。定位銷與支撐塊長期接觸工件會磨耗,切屑若卡在定位面也會讓工件墊高,兩者都會讓原本合格的治具慢慢失準,因此要排定清屑與定位件更換的維護週期。另一個風險在材料,鋁件若用硬質壓板夾持容易壓傷表面,壓爪材質與接觸面積的取捨要向業者詢問清楚。
CNC夾具選標準虎鉗還是專用設計?
工件形狀方正、批量小、換線頻繁時,標準虎鉗搭配軟爪就足夠,軟爪可依工件輪廓銑出貼合形狀,調整也容易。如果工件外型不規則、需要一次裝夾完成多面加工,或批量大到每次對刀校正都在吃工時,專用的CNC夾具較合適。芊達精密官網列出航太治具零點定位系統與模組化航太治具等產品,這類架構讓夾治具能在不同機台間快速換裝,適合多品項輪替的產線評估。
比較面向
關於客製夾具的常見問題
Q1: 客製夾具開發要準備哪些資料?
主要準備三項:工件圖面與關鍵公差、預計使用的機台型號與工作台尺寸、每批數量與換線頻率。若有不良件的量測紀錄也一併附上,業者較能判斷誤差是否來自裝夾。
Q2: 夾治具和檢具差在哪?
夾治具用在加工或組裝時固定工件,重點是夾持剛性與定位重現性;檢具則用來快速比對成品尺寸是否合格,不承受切削力。芊達精密的產品頁也將汽車底盤零件治具與汽車底盤零件快檢治具分開列出。
Q3: CNC精密加工的定位件多久要檢查一次?
依批量、工件材質與切屑型態而定,常見做法是在換批或換班時檢查。鑄鐵或含硬質顆粒的材料磨耗較快,可用標準件試放,一旦重複裝夾的尺寸開始偏移,就該更換定位銷或支撐塊。