
檢具設計遇到零件設變?4個判斷修改或重做的重點
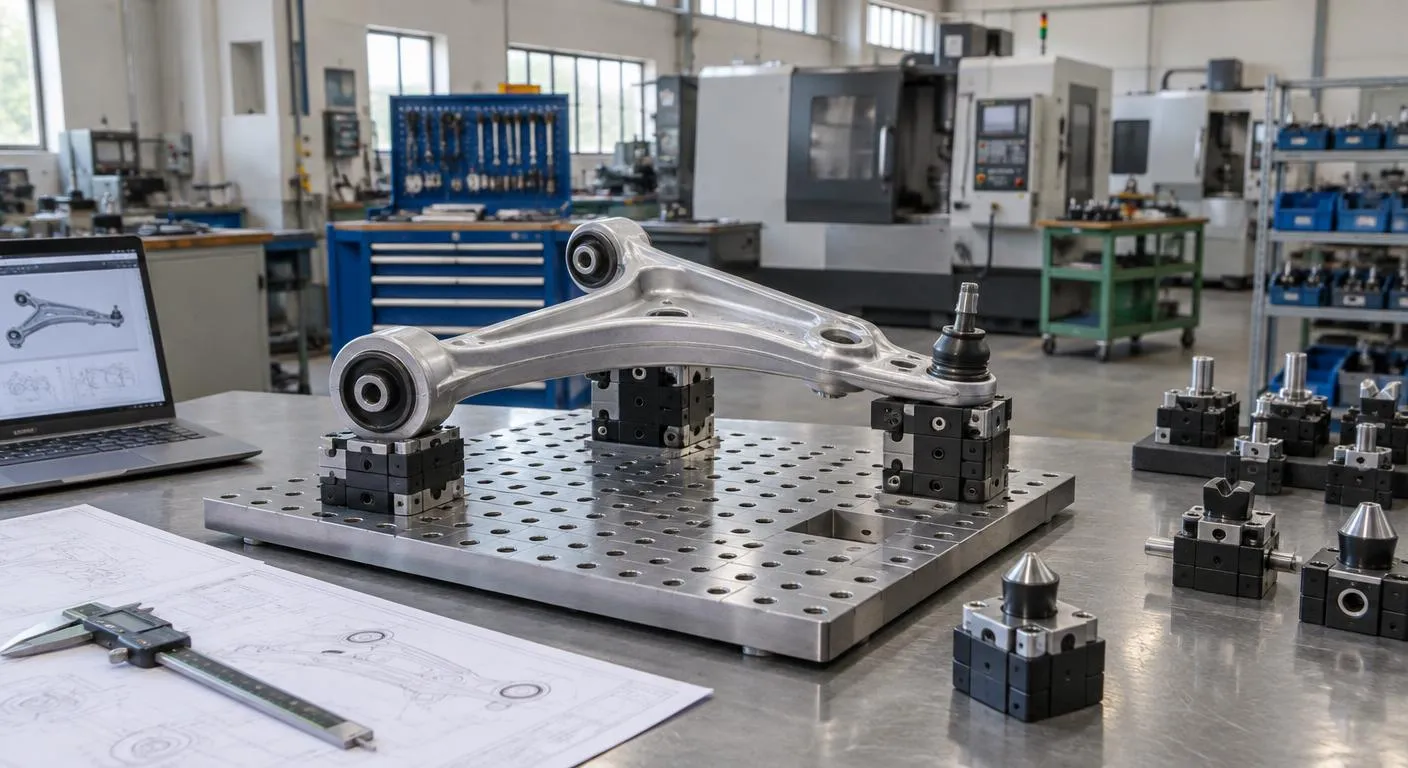
零件設變後,檢具設計能否沿用,關鍵在設變是否動到量測基準:基準不變、只是孔位或輪廓局部調整,多半能修改定位塊或檢測銷沿用;基準面或夾持點一旦更動,原本的架構就失去依據,重做通常比較穩。下面用四個判斷重點,帶你評估修改、重做或改走模組化的取捨。
零件設變後,原本的檢具設計還能沿用嗎?
判斷能否沿用的第一個重點是基準:工程圖上的基準若被重新指定,所有定位銷與支撐面位置都要重算,修改等於重做。第二個重點是變更特徵落在哪裡,只有單一安裝孔位移時,換檢測銷或加工新襯套即可;變更若跨越多個量測模組,底板會留下大量舊孔,影響強度與後續校驗,累積修改的成本很快超過新做。
第三個重點是公差,設變若收緊位置度或輪廓度,原本用通止銷判定的特徵可能不夠用,得改成量表讀值,結構也跟著改變。第四個重點是產量與版本並存,舊件仍在量產、新件同步試作時,品管人員若用同一台檢具判定兩種版本,容易混件誤判,此時另做一台或設計可切換的模組比勉強修改穩妥。
本體標示圖面版次
修改後的檢具應在本體標示對應的圖面版次與修改日期,產線同時存在新舊兩台時,靠外觀難以分辨,標示不清是混用誤判的常見來源。
校驗結果重新起算
修改過的定位元件等於新零件,原本的校驗週期與量測系統分析結果不能沿用,修改後要重做一次並更新紀錄,品質稽核時才有依據。
磨耗元件一併更換
拆修時順便檢查未變更的檢測銷與襯套磨耗,既然已停線拆裝,把接近磨耗極限的元件一起換掉,可以少一次停線維護。
修改步驟與更換快速夾具時的風險
決定修改後,流程上先凍結新版圖面與量測項目,再拆下受影響的定位塊或檢測銷送加工,原件不要急著報廢,留作比對依據。修改完成要用新版樣件做重複性驗收,由不同操作員對同一件量測數次,看讀值是否穩定;同時把舊版樣件放上去,確認它會被判為不合格,避免新舊混用時誤放流出。
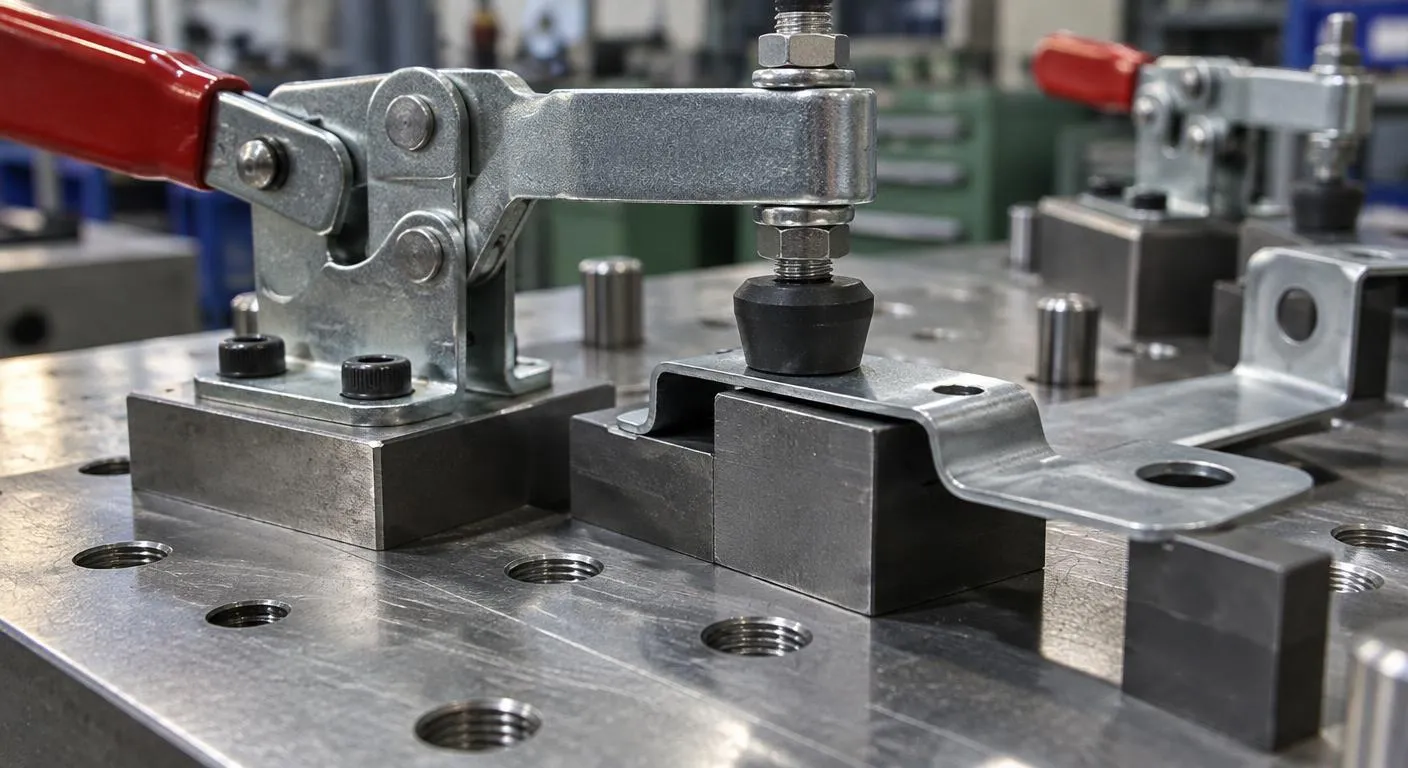
快速夾具在修改時常被忽略,設變若讓夾持點的料厚或高度改變,壓緊行程與夾持力可能不再合適。壓太緊會讓薄板件變形、讀值偏移,壓不到則零件浮動。更換夾具時要核對壓頭是否落在下方有支撐的位置,也要留意新安裝孔與舊螺孔太近、底板強度不足的風險,必要時整塊底板重新製作。
底盤零件常改款時,治具該怎麼選
底盤零件如控制臂、轉向節這類件,車型改款時常有局部設變。若同一料號在生命週期內只會量產單一版本,專用固定式檢具結構單純、取放快,適合節拍要求高的產線;若專案仍在開發,或同平台有多個衍生件,模組化治具以標準底板搭配可換定位模組,設變時只換對應模組,前期投入較高但能分攤到後續版本。芊達精密官網列出汽車底盤零件快檢治具與模組化航太治具等產品,詢問時可請業者說明兩種做法用在你的零件上各有哪些取捨。
比較面向
關於檢具設計的常見問題
Q1: 治具修改還是重做,費用差在哪裡?
費用主要由三項決定:需要重新加工的元件數量、底板是否要重製,以及修改後的校驗與試量工時。只換幾個檢測銷通常花費有限,一旦底板要重製,費用就接近新做一台。
Q2: 模組化治具和專用治具差在哪?
主要差在設變時要換掉多少。模組化治具用標準底板加可換模組,常搭配零點定位讓模組換裝後回到同一位置;專用治具為單一料號設計,取放快,但設變大時要整台重做。
Q3: 快速夾具壓不緊為什麼會讓讀值跑掉?
因為零件沒被壓實時會在支撐面上微幅浮動或翹起,每次量測位置不同,重複性就變差。常見成因是壓頭磨耗、夾持點移到料厚改變處,或連桿鬆動,可先調整壓頭高度再看讀值是否穩定。
延伸閱讀: