
治具製作後常要重工?3個常見原因與判斷方式
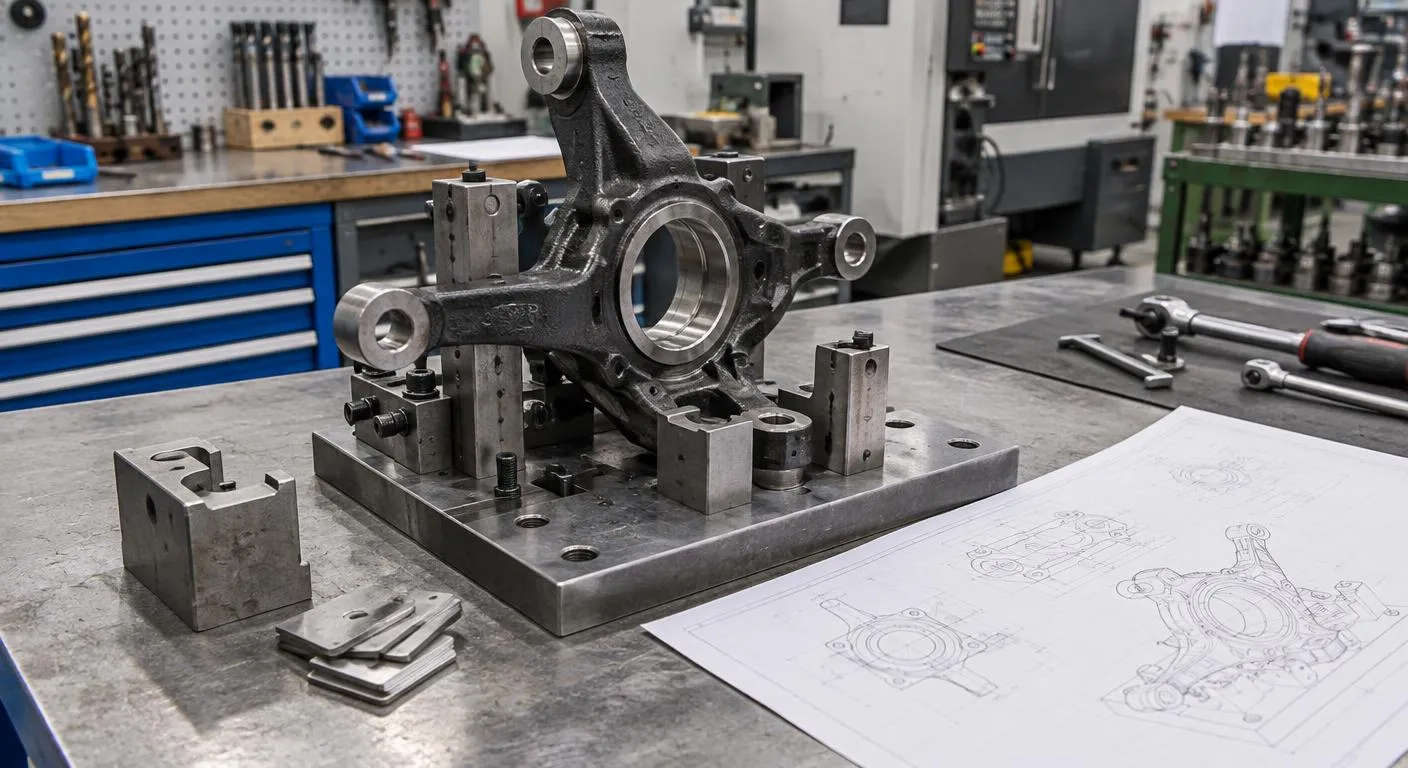
治具製作完成後還要反覆重工,多半出在三個地方:基準面沒有跟量產製程對齊、夾持力造成工件變形、驗收條件在發包前沒寫清楚。治具製作的費用與時程,常常就被這三處吃掉。接下來依序說明每種原因怎麼判斷,再談修改時的風險,最後比較專用型與快檢型做法該怎麼取捨。
治具製作後要重工的3個原因怎麼判斷
第一個原因是基準不一致:設計時若以毛胚面作為定位基準,而量產工序已改用加工後的軸承孔或錐孔定位,量出來的數值就會跟三次元報告對不上。判斷方式是拿同一批工件比對兩邊數據,偏差方向固定時,通常就是基準問題。第二個原因是夾持變形,鑄鍛件薄壁處受力後會回彈,鬆開夾鉗再量一次,數值明顯改變就屬於這一類。
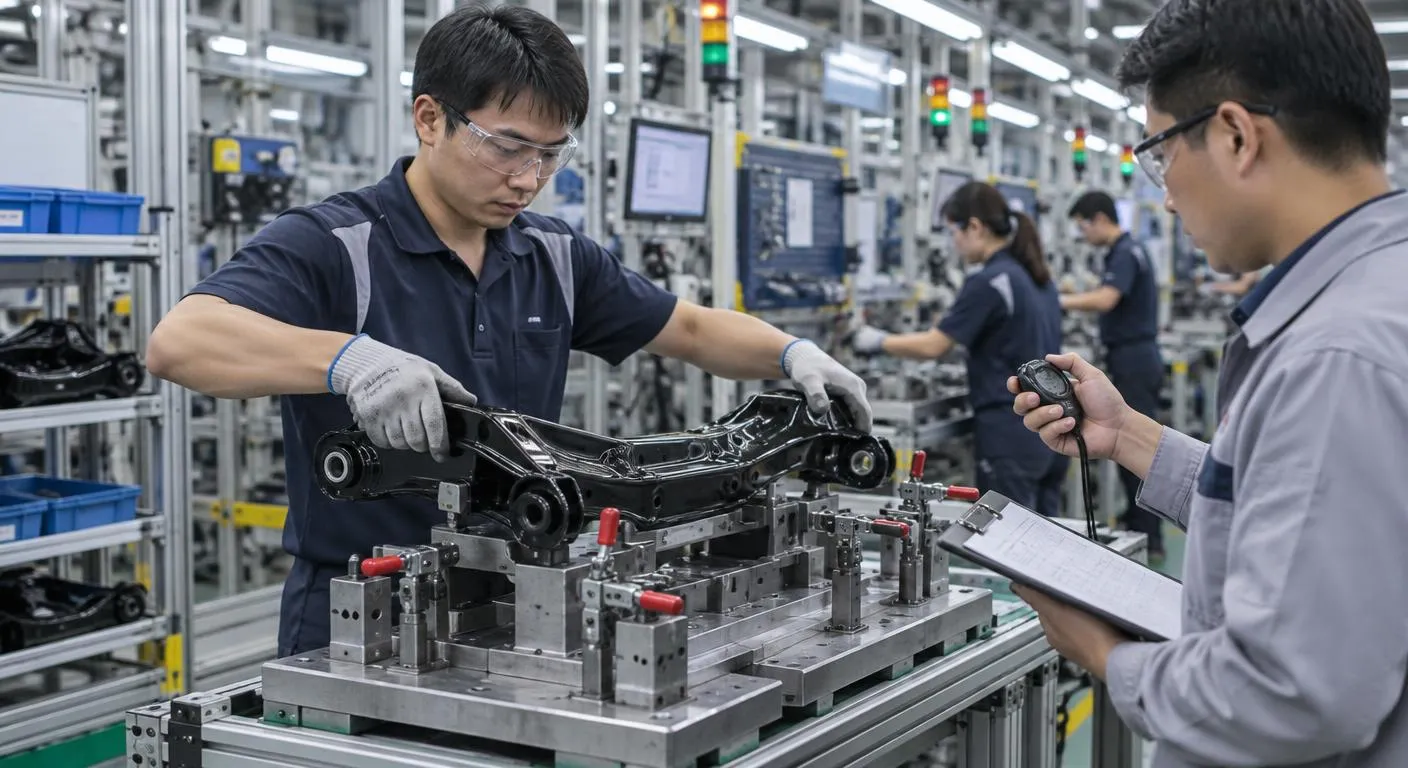
第三個原因是驗收條件模糊。發包時若只交代要量哪些尺寸,卻沒寫明重複性要求、換線時間與取放方向,現場使用後才會冒出問題。交貨後若產線操作員反映取放卡手或節拍跟不上,多半是需求沒在設計審查時講清楚,跟治具本身的加工精度關係不大。分辨抱怨來自量測數字還是操作現場,就能知道要找設計端還是加工端處理。
標準件要獨立保管
用來驗證的標準件若和量產件混放,一旦被磕碰就失去基準意義,修改後的比對會失真,較合適另做標記並固定存放位置。
留意材質熱變形
治具底板與工件材質不同時,熱膨脹係數有差異,清晨與午後量測可能出現偏移,高精度工站要問清楚是否需控溫或改選材質。
審查時找操作員
取放方向、慣用手與手套厚度只有現場操作員最清楚,設計審查時邀他們一起看3D圖,能減少交貨後的修改次數。
汽車轉向節定位座修改的處理流程與風險
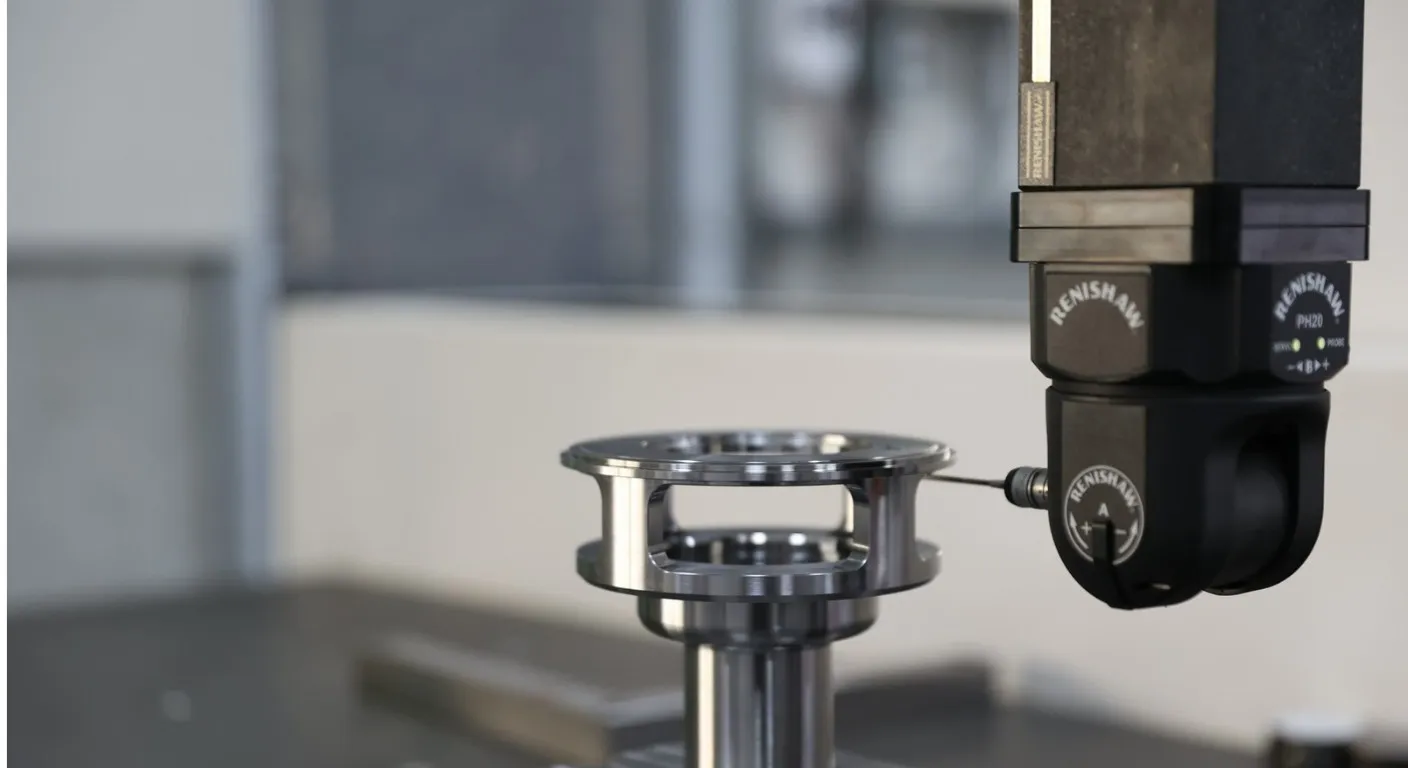
以汽車轉向節為例,它同時有輪轂軸承孔、球頭錐孔、轉向臂孔與卡鉗安裝耳,幾何關係相當複雜,修改時要先把要動的定位點逐一標在圖面上,再決定是加墊片微調、重磨定位塊,還是整個底板重做。墊片微調最快,但誤差若源自基準選錯,墊片只會把問題藏起來。每改一次都要用同一批標準件重做重複性量測,數據穩定才放回產線。
汽車底盤零件檢具改完後,最大的風險是版本混亂。舊定位塊若沒有標示或回收,現場可能拿錯件組回去,量測結果看似合格其實已經偏離。修改紀錄、標準件編號與校正日期要跟著檢具走,日常維護則留意定位銷磨耗、夾鉗彈簧疲乏與底板螺絲鬆動。零件之後若還有設計變更,評估改用可換式定位模組,往往比每次重做整座更省停線時間。
檢測治具選專用型還是快檢型比較好
檢測治具大致分成兩種方向:專用型針對單一料號,定位與量測點一次做足,適合量測項目多且需要數據追溯的品檢站;快檢型只抓幾個關鍵特徵,在幾秒內分出合格與否,適合線邊全檢。如果你的痛點是重工後數據對不上,選專用型並搭配量表;如果是節拍跟不上,快檢型較合適。芊達精密官網的產品頁同時列出汽車底盤零件治具與汽車底盤零件快檢治具兩類,也提到有開發量產用的自動化設備,可依工站條件比較。
比較面向
關於治具製作的常見問題
Q1: 治具製作完為什麼量測結果跟三次元不一樣?
多半是基準不一致或夾持變形。若定位用的是毛胚面,三次元卻用加工後的孔定位,數據自然有固定偏差;偏差方向固定就查基準,忽大忽小則查夾持力與工件回彈。
Q2: 汽車底盤零件檢具多久要校正一次?
要看情況,主要取決於每班使用次數、定位銷材質與工件是否帶毛邊。高頻使用的工站可在每次換線時用標準件點檢,再依定位銷磨耗速度訂出校正週期,週期與方法可向業者確認後寫進點檢表。
Q3: 汽車轉向節的檢具和加工夾具差在哪?
主要差在用途與精度要求。加工夾具要在切削時固定工件並承受切削力;檢具則用來在量測時重現基準,定位面更講究耐磨與重複性,通常不承受大外力,夾具與檢具不宜互相借用。