
量測治具報價差很多?看懂費用組成與判斷方式
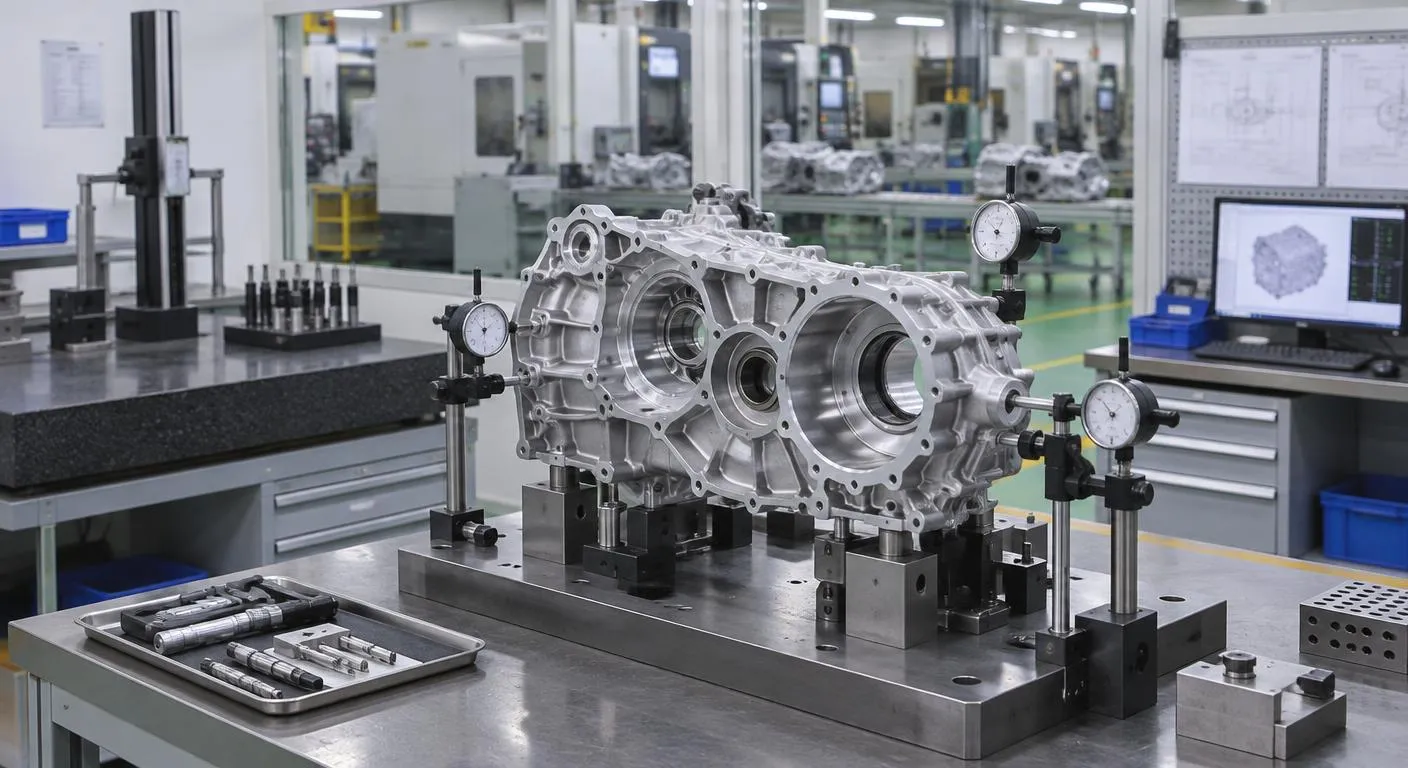
量測治具的費用主要看三件事:要量幾個特徵、基準與定位結構多複雜,以及驗收時要附哪些量測資料。只檢孔位的快檢治具和要讀出數值的檢具,報價結構完全不同。以下從報價落差的成因、詢價流程到治具類型,幫你判斷哪些錢該花、哪些可以省。
量測治具報價為什麼落差大:從特徵與基準看成因
報價落差最常來自量測點數與公差等級。用通止規檢查孔位有無偏移,零件多半只是定位銷、壓板與量規;若要讀出平面度、位置度的實際數值,量測治具就得加裝量表或感測器,底板還要研磨並經三次元量測校驗,工時與材料隨之增加。判斷自己屬於哪一種,看產線要的是快速分辨良品,還是要留下數據回饋加工。
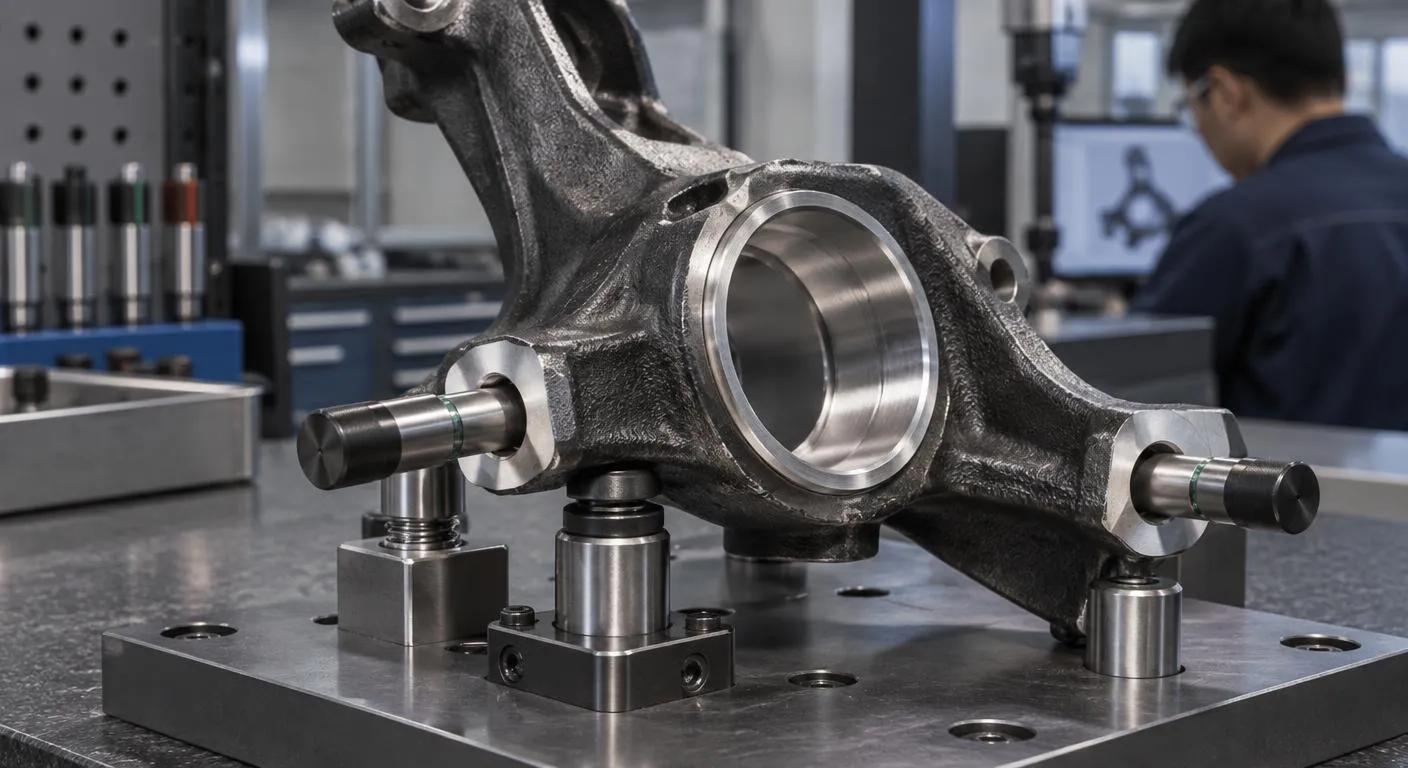
以轉向節為例,它是鍛造後再加工的零件,輪轂軸承孔、球頭錐孔與卡鉗安裝孔的相對位置都要檢查,毛胚面又有拔模斜度,定位基準若選在未加工面,重複性就不穩,治具得加浮動支撐或改以加工後的孔當基準。特徵越多、基準越難取,設計評估時間越長,這部分常被誤認為報價虛高。
毛胚來源變動要先談
轉向節這類鍛件換毛胚供應商後,拔模與分模線位置可能偏移,以毛胚面定位的治具要事先約定調整費用由誰負擔。
校正與備品算進成本
定位銷與量測頭屬於磨耗件,購入時就把定期校正、備品價格與更換方式寫進報價,才看得出真正的持有成本。
量測溫度會影響讀值
鋁合金件剛下線還有餘溫,直接上治具量測的讀值會和冷卻後不同,驗收時要約定量測前的放置時間與環境條件。
變速機殼檢具從詢價到驗收的做法與風險
變速機殼多為鋁合金壓鑄件,壁薄、軸承孔多,夾持力一大就會變形,量出來的數值反映的是被壓歪的形狀。詢價時先提供圖面、關鍵尺寸清單與年產量,再請業者說明支撐點與夾持點的配置理由。報價若沒列出試量與修改次數,日後量測值對不起來時,追加費用往往最難談。
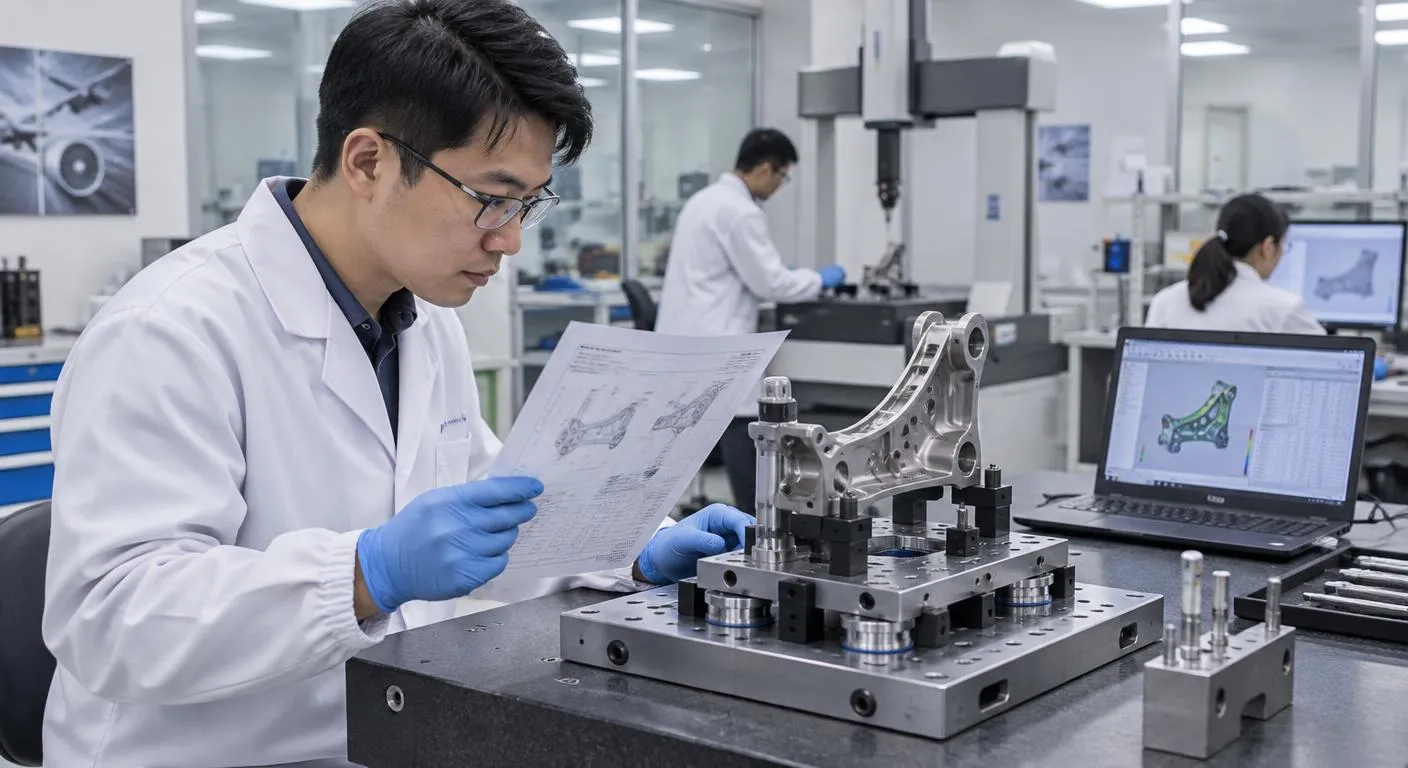
航空航太治具的流程又多一層:零件常是鈦合金或高溫合金,單件價值高,因此設計審查、品管人員的首件比對與追溯資料要求都比汽車件嚴格,治具出錯的風險不只是報廢一件。芊達精密官網列出航太治具、航太快檢治具與航太治具零點定位系統,詢價時可請業者說明零點定位在換線時省下哪些校正工時,以及定位元件怎麼維護。
航太零件加工適合專用治具還是模組化治具
專用治具只為單一料號設計,剛性與重複性較合適,適合量產穩定、設變少的汽車底盤件,缺點是料號停產後幾乎無法再利用。模組化治具以共用底板搭配可更換的定位與夾持元件,初期投入較高,但多品少量的航太零件加工能靠更換元件因應新料號,攤提後單一料號成本較低。料號長期穩定且量大,選專用治具;新件與小批試作頻繁,模組化較划算。
比較面向
關於量測治具的常見問題
Q1: 量測治具多久要校正一次?
要看情況,使用頻率、零件材質與公差都會影響週期。鑄件毛邊與切屑會加快定位銷磨耗,量產線通常比試作線更需要密集校正,可請業者依實際使用條件訂出校正週期與判定標準。
Q2: 航空航太治具和汽車治具差在哪?
差在設計重點:航太件多為小批量、高價值零件,重視換件定位的重複精度與追溯資料;汽車件則以量產節拍為優先,講求快速裝卸與耐磨耗。航空航太治具常搭配零點定位或模組化結構,汽車治具多為單一料號專用。
Q3: 轉向節快檢治具要準備什麼資料才能報價?
準備三項資料:含公差的零件圖面、要檢查的關鍵特徵清單,以及預估年產量與檢測節拍。若手邊有鍛造毛胚圖或過去量測不良的紀錄,一併提供能讓業者更快判斷基準怎麼取。